
发布日期:2026年5月19日
作者:胡彦伟,Cymber Metal技术专家
大家早上好!
我是来自Cymber Metal的胡彦伟。
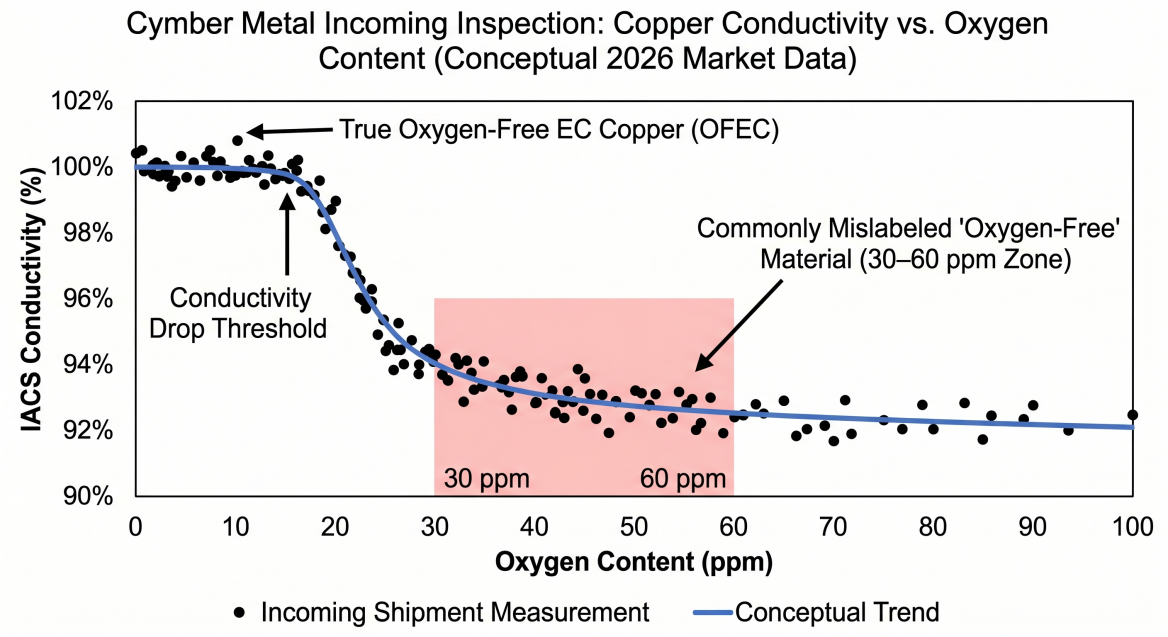
上个月,我接到德克萨斯州一家变压器OEM厂商的电话,他们的35千伏变压器运行温度比热模型预测值高出18摄氏度。从纸面上看,绕组完美无瑕——“欧盟级无氧铜棒,100% IACS”。结果发现,这种材料的含氧量高达47ppm,远超<10ppm的规格。仅仅这一个杂质就足以使有效电导率下降3.5%,并将一台效率高达98%的变压器变成了一台烧钱的“电暖器”。
这种情况在 2026 年并不罕见。由于铜价剧烈波动,电动汽车/可再生能源的需求消耗了每一吨高纯度铜库存,供应商声称的产量与实际到货量之间的差距从未如此之大。
今天我将带您了解如何避免因采购劣质铜材而导致的变压器过热——真正重要的规格、2026 年市场上的隐藏陷阱,以及我们在车间接受任何 EC 级无氧铜棒或铜带进入我们系统之前使用的实用检查清单。
变压器过热的原因——大多数工程师忽略的铜连接
变压器效率的原理非常简单:绕组电导率每下降0.1%,就会造成实实在在的I²R损耗,并迫使冷却系统更加努力地工作。在50-60赫兹和高电流密度下,即使电阻率的微小增加也会产生热点,缩短绝缘寿命并导致过早失效。
EC级无氧铜(通常)C10100 / C10200 / CW008A之所以选用这种材料,是因为它能提供≥100% IACS的导电率和低于10 ppm的氧含量。这种组合能提供尽可能低的电阻,以及在钎焊或退火过程中最佳的抗氢脆性能。
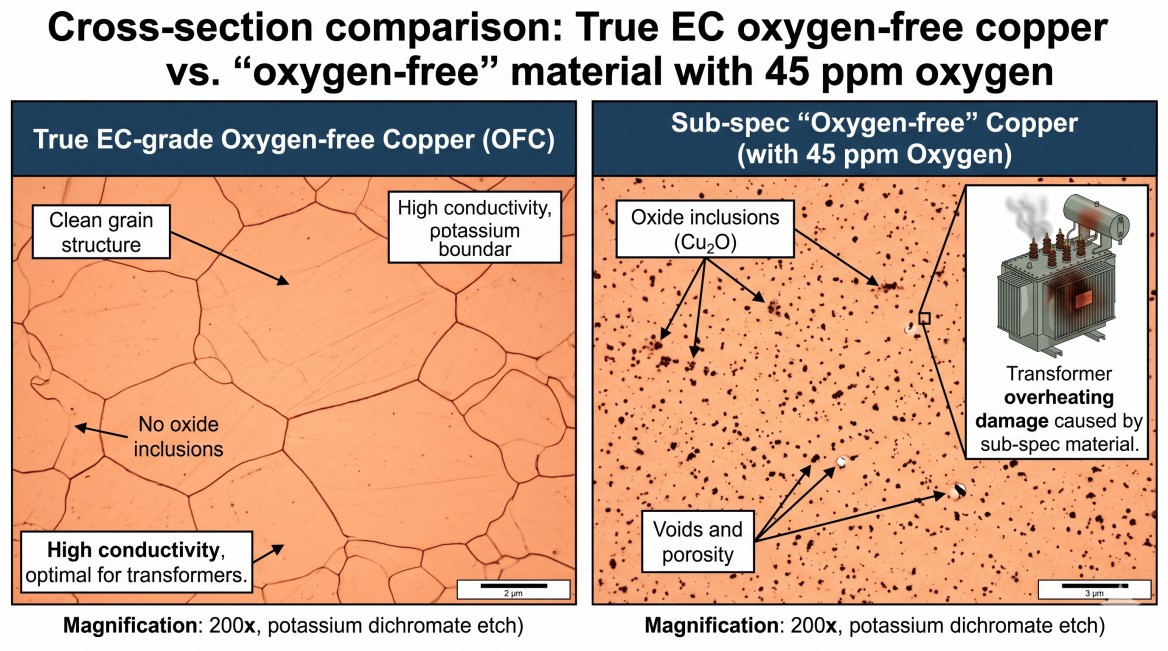
当氧气浓度超过 20-30 ppm 时,会发生两件事:
- 电导率下降(有时下降 2-4%)。
- 这种材料在高温加工过程中容易产生“气体”,形成微小的空隙,这些空隙会成为应力集中点。
我们曾见过一些全新的变压器,仅仅使用了 18 个月就因铜带中存在肉眼看不见的富氧区域而在介电测试中失败,这些区域在负载下会发生氧化。
2026 年采购格局——“EC 等级”为何不再具有以往的含义
目前有三种力量正在碰撞:
- 需求激增从数据中心变压器、海上风电升压装置和电动汽车充电基础设施。
- 严格的高纯度阴极供应只有少数几家精炼厂能够生产出真正无氧铜所需的纯度为 99.99% 以上的阴极。
- 投机性膨胀— 一些工厂将纯度仅为 99.95% 且含氧量为 50-80 ppm 的材料贴上“EC”或“OF”的标签。
结果如何?过去信赖工厂出具的证书的买家现在收到的材料虽然外观合格,但在使用过程中却不合格。
我们每周都会看到的2026年常见陷阱:
- 含氧量为 30–60 ppm 的“无氧”棒(电导率降至 97–98 % IACS)
- 市面上出售的钢带标称半硬,但实际硬度只有四分之一——这会导致卷绕过程中回弹过大。
- 表面氧化或残留的拉拔润滑剂会在接触点形成热点
- 伪造或回收的证书,与实际批次/批次不符。
- 8-12周的工厂交货周期,即使仓库空空如也,仍被标注为“有现货”。
-
2026 年如何指定和验证 EC 级无氧铜
下达采购订单前,请务必使用以下清单进行核对:
- UNS编号: C10100(OFE)或C10200(OF)——并非通用的“EC铜”
- 氧含量:≤10 ppm(请索取实际测试报告,而不仅仅是“无氧”声明)
- 电导率:20℃时≥100% IACS(或≥58 MS/m)
- 脾气:明确指定确切的硬度等级(例如,棒材为 H00,带材为 H02)——错误的硬度等级会导致卷绕张力问题。
- 表面:光亮、无氧化物、无拉拔润滑剂残留
- 认证:完整的MTR测试+SGS批次测试+批次/热段追溯
每一批入库货物在进入3200吨的仓库之前,都会经过我们自己的光谱仪和氧气分析仪进行检测。如果不符合上述标准,绝不会进入变压器客户的订单。
Cymber Metal的集成模式为何能改变游戏规则
大多数分销商仍然采用“目录+工厂订单”的模式。如果您下周需要8吨直径35毫米的C10100钢棒,他们给出的交货期是6-10周。
Cymber Metal 构建了一个完全不同的基础设施:
- 自有3200吨现货仓库江阴市提供EC级无氧铜棒(6-120毫米)、铜带(厚度0.1-6毫米)和母线型材的实时库存。
- CYMBER数控加工车间可在 3-7 天内将原钢棒加工成精密变压器端子、分接开关和连接垫。
- CYMBER母线制造车间该设备可对母线系统进行激光切割、弯曲、绝缘和组装,使其达到可直接用于变压器组装的标准。
您可以在这里查看当前的库存水平和战略仓库位置:CYMBER 现货仓库
接下来,我们将展示如何把这些原材料加工成成品变压器组件:CYMBER数控加工车间
上季度,我们向三家欧洲变压器厂交付了42吨经认证的C10100棒材和带材,平均交货期为9个自然日——包括完整的材料检验报告(MTR)、SGS报告以及客户定制的长度。一位客户告诉我们,由于我们及时备有他们所需的精确硬度和直径规格的产品,避免了18万欧元的罚款,而他们之前的供应商却延迟了11周才交货。
-
实用决策框架——EC铜材在变压器中的应用
应用 推荐表格 锁定关键规格 避免的常见错误 高压绕组(35–220 kV) 无氧棒(C10100) ≤8 ppm O2,H00 状态,≥100 % IACS 接受 20–30 ppm “无氧” 低压母线及连接件 无氧试纸(C10200) 表面光亮,H02温度 残留润滑剂导致热点 分接开关和接线端子 由棒材加工而成 全程可追溯性 + SGS 批次检测 仅使用工厂证书 维修/改造 从库存中切割成所需长度 与原批次相同的热量/批次 在同一绕组中混合不同的热量 最后想说的话
变压器过热几乎总是在设备离开工厂之前很久就开始了——当有人接受了图纸上看起来没问题但实际晶格结构有问题的铜线时,过热就开始了。
到 2026 年,赢家将是那些不再将“EC 级无氧”视为营销口号,而是将其视为可衡量、可验证的规范,并与真正拥有材料(而不仅仅是做出承诺)的供应商合作的工程师。
Cymber Metal 的模式——充足的现货库存 + 一体化的数控加工和母线制造 + 全程可追溯性——正是为应对当前形势而量身打造。当您的生产计划无法承受再延长 8 周的等待时间,或者 3% 的导电率差距会导致变压器在其使用寿命内造成数十万美元的能源损失时,我们是您理想的合作伙伴,能够在几天内(而非几个月)将真正经过认证的欧盟级无氧铜从仓库运送到您的装货码头。
准备好停止猜测,开始自信地进行具体说明了吗?
请将变压器图纸、所需的UNS等级、回火状态和数量发送给我们。我们将在一次回复中确认库存、氧气测试结果以及承诺的发货日期。
发布时间:2026年5月19日