
铜板、母线、棒材、带材、管材和机加工零件的实用装运前检验和来料检验指南
发布日期:2026年8月30日
作者:胡彦伟,Cymber Metal技术专家
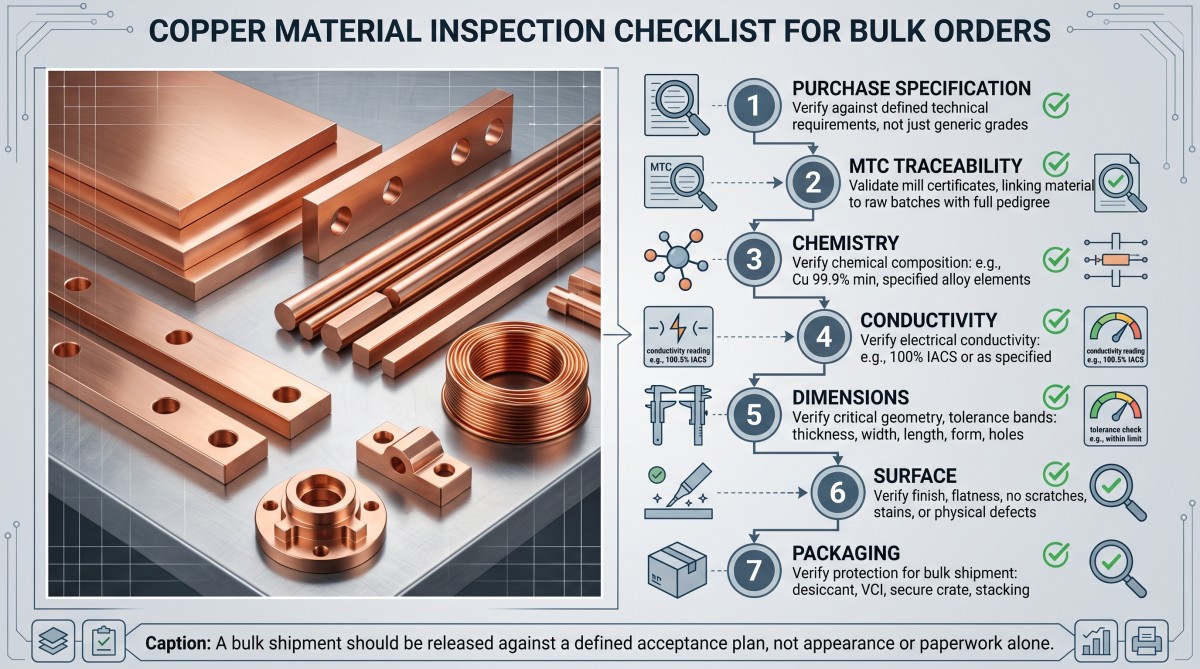
一批货物可能表面光亮,并附有清洁材料证书,但仍然可能包含错误的铜质、混批产品、可追溯性差或尺寸不适合组装的产品。
这就是令人不舒服的地方。铜材料检验没有任何一份文件能够证明整个订单的真实性。材料测试证书 (MTC) 可以报告某一批次产品的化学成分和电导率,但它并不能证明每一块金属板都平整,每一根母线孔都位置正确,每一根线圈边缘都干净,或者每一包产品都能经受住海运的考验。
买家有时为了节省少量费用而省略检验环节,却要承担分拣、补货、空运和生产线中断等成本。节省的费用会体现在采购订单上,而这些成本最终会反映在到岸总成本中。
关于材料和产品形式的背景信息,可以先从Cymber Metal的介绍开始。纯铜材料范围。然后让针对具体订单的验收计划真正发挥作用。
快速解答:买家在发货前应该确认哪些信息?
在下达大宗铜订单之前,请确认确切的合金、产品形式、回火状态、适用标准和版本、图纸修订、MTC 类型、生产批次可追溯性、化学成分、导电性或电阻率要求、机械性能、尺寸公差、表面标准、涂层要求、抽样计划、包装方法和不合格品处理程序。
对于每一项特性,请说明测试方法、仪器、样品位置、样品大小、验收限值和所需记录。
对于“铜”并没有统一的合格标准。C10100 板、C10200 母线、C11000 棒、C12200 管以及镀镍加工触点可能需要不同的标准、测试和证明。
铜材检验始于采购规范
检验无法纠正含糊不清的采购订单,只能在金属生产完成后才能发现其中的含糊之处。
生产开始前,应明确合同约定的优先顺序。一种可行的结构是:
已签署的采购规格书和已批准的图纸 -> 采购订单 -> 援引产品标准和版本 -> 已批准的供应商文件。
该顺序仅为示例,并非普遍适用的法律规则。买卖双方必须就实际的先后顺序达成一致。否则,图纸可能要求一种厚度公差,而产品标准却允许另一种,双方都可以声称自己遵循了图纸上的顺序。
采购规格应予以冻结:
- 精确的UNS、EN、JIS、GB或其他合金牌号
- 产品形式:板材、薄板、带材、母线、棒材、线材、管材或机加工零件
- 管理标准和版本
- 温度或材料状态
- 图纸编号、修订版、单位和基准系统
- 最小电导率或最大电阻率
- 机械性能要求
- 尺寸公差和关键质量特性
- 表面和涂层验收标准
- 所需证书和检验报告类型
- 生产批次定义和抽样计划
- 包装、标签和发货放行要求
不要只问“你们能符合ASTM标准吗?”,还要问清楚签署的订单上会列出哪些ASTM标准、哪个版本、哪种产品形式、哪种硬度以及哪些补充要求。
将标准与铜产品形式进行匹配
适用的标准必须同时符合合金成分和成品形状。电气用铜棒材的标准不能自动适用于成品母线,原材料标准也不能批准数控加工的孔位。
ASTM B152/B152M、EN 1652 或 JIS H3100 可能适用于特定的板材、带材、片材或棒材产品。电气用途的扁平产品可能需要更具体的标准,例如 EN 13599。
ASTM B187/B187M 可能适用于特定的母线、棒材、条材和异形产品。EN 13601 适用于特定的电气用途铜棒、条材和线材产品。ASTM B49 涵盖电气用途的铜棒拉拔坯料;它并非通用的成品棒材标准。
ASTM B75/B75M 适用于一般无缝铜管,ASTM B88 适用于特定水管,ASTM B280 适用于特定空调或制冷管。这些标准不可互换。
加工铜零件需要符合原材料标准,并需提供经批准的成品零件图纸、GD&T(几何尺寸和公差)体系以及涂层或表面处理规范。原材料符合标准并不代表成品孔型、螺纹、密封面或基准关系也符合标准。
在进行审查时,这种区别至关重要。铜板和铜片选项针对母线、棒材或管材的要求。即使化学成分相似,也不可能产生完全相同的公差、测试位置或检验记录。
ASTM、EN、JIS 和 GB 标准并非完全等效。仅凭商品名称或标称铜含量不够,还必须考虑化学成分、回火状态、机械性能、导电性、尺寸和测试规则。
同样的警告也适用于黄铜、青铜、CuCrZr、白铜镍合金和铍铜。不要强行将纯铜检验条款应用于所有铜合金。
同时核对MTC和实物批次。
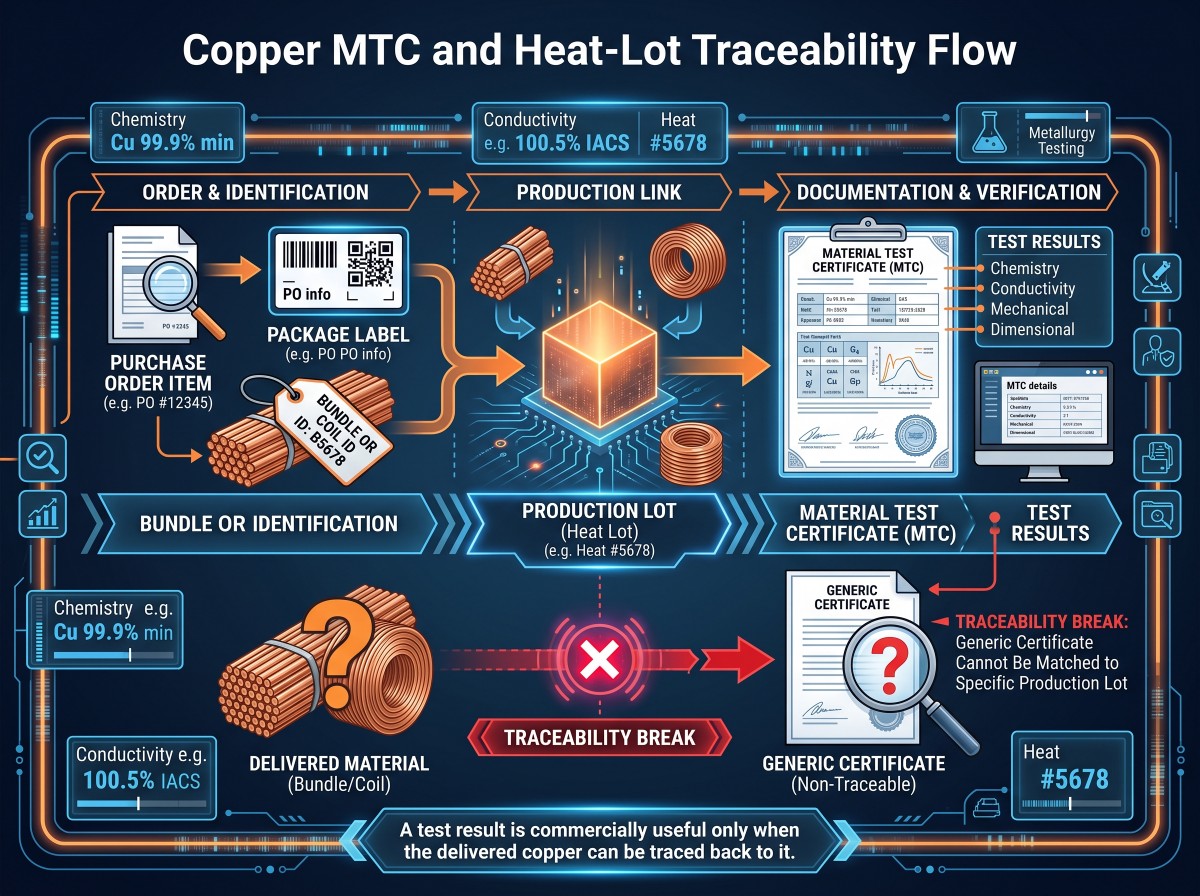
只有当交付的铜能够追溯到该文件中报告的结果时,MTC 才有用。
对于合适的订单,买家通常会要求提供EN 10204 3.1型检验证书。3.1型证书由制造商授权的、独立于生产部门的检验代表出具。它并非第三方证书。
类型 3.2 需要制造商授权代表和购买者授权代表或正式指定的检验员(如适用)进行额外验证。
SGS 或其他检验公司进行的装运前访问不会自动将 3.1 型证书转换为 3.2 型证书。“SGS 报告”、“COA”、“合格证书”和“MTC”不是可以互换的文件。
请检查以下MTC字段:
- 制造商和实际生产地点
- 采购订单和行项目参考
- 精确的等级和标识系统
- 产品形状、尺寸和温度
- 管理标准和版本
- 热处理、铸造、批次、卷材或生产批次标识符
- 实际化学结果,而不仅仅是复制的规格限制
- 所需的机械和电气结果
- 测试方法、单位和参考温度
- 证书所代表的数量或重量
- 授权签名或电子验证
- MTC、包装标签和材料标记之间的对应关系
可追溯性链条必须保持完整无缺:
采购订单项目 -> 包装 ID -> 件、卷或捆 ID -> 生产批次 -> MTC 测试结果。
评论Cymber Metal的质量证书和检验文件作为公司层面的背景信息。订单的最终确认仍取决于实际生产批次所提供的单据和实物标记。
确认化学成分和等级
化学检验可以回答一个问题:所抽样的材料是否符合所要求的等级规范的化学限值?
它不能证明硬度、导电性、尺寸、表面状况或内部完整性。
“高纯度铜”没有统一的合同定义。C10100、C10200、C11000 和 C12200 必须被视为不同的牌号,其生产和应用假设各不相同。
C10100 通常指无氧电子铜。C10200 通常指无氧铜。C11000 是电解高密度铜。C12200 是磷脱氧铜,常用于管材和热应用领域。
这些描述不能取代现行标准。
类似这样的声明铜≥99.9%单凭此无法识别 C10100、C10200 或 C11000。它也没有说明回火温度、电气性能或产品形状公差。
根据分析物和所需浓度,可采用实验室湿化学法、ICP-OES 或其他经验证的方法。ASTM E478 可能适用于铜合金的化学分析,而 ASTM E2575 可能适用于惰性气体熔融法测定氧含量。
手持式X射线荧光光谱仪可用于筛查多种金属合金元素。但它本身无法检测无氧铜中ppm级的氧含量。此外,它对某些轻元素的检测能力较弱,且镀层、氧化物、表面污染或样品制备不当都可能导致读数失真。
如果XRF和MTC的检测结果不一致,应隔离受影响的材料,保留其批号标识,记录样品保管情况,并使用经认可的实验室采用双方认可的分析方法。切勿仅凭最容易获取的样品表面的一次读数来解决高价值材料的争议。
RoHS 和 REACH 文件是分开的。它们不能证明等级、导电性、回火状态、尺寸或批次一致性。
用既定方法测量电导率
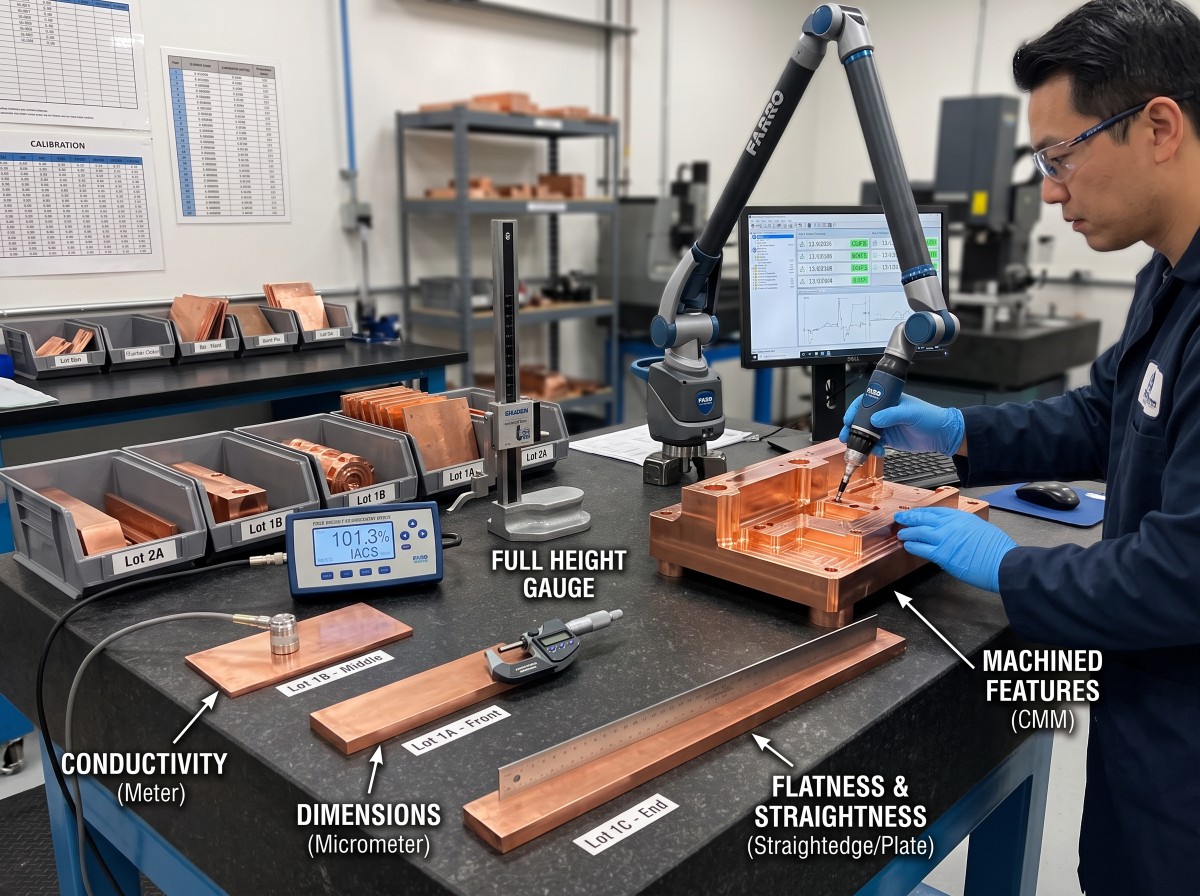
“电导率合格”并非检验结果。一份有效的检验报告需要包含验收限值、检验方法、参考温度、测试地点、仪器标识和实际测量值。
在 20 摄氏度下,100% IACS 通常对应于约 58.0 MS/m 或 1.7241 微欧姆厘米的电阻率。
% IACS = 电导率 (MS/m) / 58.0 x 100
% IACS = 1.7241 / 电阻率(微欧姆·厘米)× 100
这些公式并不能为所有铜产品设定通用的最低导电率。所需的导电率取决于铜的等级、回火状态、形状、加工历史以及所依据的规范。
接近 100% IACS 的值并不能唯一证明是 C10100、C10200 或 C11000。电导率只是其中一项属性,而不是等级识别系统。
ASTM B193 或 IEC 60468 型方法可能适用于导体材料的电阻或电阻率测量。当材料的几何形状、厚度、表面状况、校准和设备范围允许时,ASTM E1004 型涡流测试可能适用。
检查计划应明确以下内容:
- 最小电导率或最大电阻率
- 参考温度
- 测试方法和温度修正
- 仪器型号、序列号和校准状态
- 裸露、涂层、机加工或铣削测试表面
- 样品数量和测量位置
- 接近极限时的四舍五入和通过/不通过规则
涂层、曲率、粗糙度、厚度、温度和校准标准都会影响涡流检测结果。除非事先约定的抽样方案允许,否则单个探头读数不应代表整个线圈、线圈束或生产批次的读数。
对于无氧棒材和母线项目,请参阅相关指南。无氧铜棒检验标准.
导电性不能取代化学性质,化学性质也不能取代导电性。如果要求用一种便捷的测试方法来证明导电性和化学性质,买家就会遇到麻烦。
验证回火和机械性能
两批钢材即使化学成分相同,在弯曲、冲压、加工或组装过程中也可能表现不同,因为它们的硬度和加工历史不同。
如有需要,检验计划可包括:根据 ASTM E8/E8M 或所援引的产品标准进行抗拉强度、屈服强度和延伸率测试;根据 ASTM E18 进行洛氏硬度测试;根据 ASTM E384 进行显微压痕硬度测试;弯曲试验;晶粒尺寸评估;或其他特定条件检验。
定义试样方向、取样位置、厚度、标距、材料状态、结果限值和复测规则。
除非合同明确允许,否则请勿将硬度转换为抗拉强度。转换表不能替代指定的测试方法。
这就是低价替代品最终代价高昂的地方。买家认可了化学成分,却忽略了回火验证,直到母线在成型过程中开裂或钢带无法保持所需的弹性响应时才发现问题。合金名称本身没有问题,问题出在采购定义上。
按产品形式检查尺寸
尺寸检验必须遵循产品的加工和组装方式。
对于板材,应在代表性位置检查厚度,并检查宽度、长度、平整度、边缘状况以及方正度(如适用)。仅测量一个角并不能验收整块板材。
对于带材和卷材,应检查其宽度方向和贯穿卷材的厚度、宽度、弧度、边缘毛刺、卷材内径/外径以及绕制方向。头部、中间和尾部的位置可能也会影响其性能。
对于母线、棒材和条材,应检查横截面、宽度和厚度或直径、直线度、扭曲度、切割长度、端部方正度和边缘圆角。短试样不能证明其符合全长组件的要求。
对于管材,应检查外径、壁厚、内径(如有规定)、椭圆度、直线度、长度和端部状况。仅凭外径无法确定最小壁厚。
对于机加工零件,应使用经批准的基准系统来检验尺寸、位置、轮廓、孔型、螺纹、倒角和最终状态尺寸。原材料材料检验合格证(MTC)不能用于检验数控加工几何形状。
说明测量条件。平整度取决于支撑和约束条件。直线度取决于标距长度和自由状态支撑。镀层母线在镀层后可能需要检查其关键尺寸。
批量C11000 铜棒选项直径、直线度、切割长度、表面和批次记录仍然需要针对特定订单的验收限值。
核对件数、净重、毛重和发票基准。如果采用理论重量,则需就标称尺寸和密度基准达成一致。如果采用实际重量,则需明确秤的校准方式和舍入方法。
将表面需求转化为可衡量的标准
“表面良好”、“轧制光洁”和“无划痕”这些描述容易引发争议,并不能告诉检验员哪些产品应该拒收。
根据产品和应用情况,定义划痕、凹痕、坑、氧化物、水渍、变色、辊痕、模线、折痕、层压痕迹、边缘毛刺、边缘裂纹、碎片、油渍、指纹、嵌入污染物和不相容的保护性残留物的可测量限值。
对重要表面进行分类。母线接触面、钎焊面、密封面和隐藏的背面无需遵循相同的外观验收标准。
当外观至关重要时,应说明检验照明、观察距离、重点区域和批准的限值样本。功能性缺陷应尽可能使用数值限值或受控程序。
用于在海运过程中保护铜的临时油可能会影响后续的电镀、焊接、钎焊或电气连接。表面检验不仅要考虑材料在包装箱内的外观,还必须考虑后续工序。
仅当风险大于风险时才指定无损检测和特殊检测。
并非所有铜订单都需要进行无损检测和破坏性特殊检测。
根据 ASTM E243 标准,涡流检测可能适用于特定铜管或铜合金管材。根据 ASTM E1417/E1417M 标准,液体渗透检测可以检测出合适的成品零件表面的缺陷。超声波检测可根据产品特定的程序,用于检测厚板、棒材、锻件或粘合产品。
对于特定管材或组件,可能需要进行水压或气压泄漏测试。ASTM B577 方法可能适用于某些无氧铜或脱氧铜的氧化亚铜或氢脆相关测试。这些方法以及传统的金相切片分析可能会消耗或损坏样品,因此必须将其视为破坏性特殊测试。
磁粉探伤不适用于普通非铁磁性铜制品。
除非报告明确指出检测方法、书面程序、检测范围、校准依据、操作人员资质和验收标准,否则“100% 无损检测通过”毫无意义。
将电镀作为单独的工序进行检验
合格的铜基板并不能保证镀层部件也合格。锡、镍和银会引入另一种材料、另一种工艺,并带来另一种失效模式。
ASTM B545 可能与电沉积锡相关,ASTM B689 与工程镍镀层相关,ASTM B700 与电沉积银相关。ASTM B568 可用于合适的 X 射线荧光法 (XRF) 镀层厚度测量,而 ASTM B504 可能与库仑法厚度测量相关。
图纸和采购订单应明确涂层材料、沉积工艺、最小局部或平均厚度、测量位置、粘合方法、孔隙率或连续性要求、外观限制、边缘和孔覆盖率、接触区域遮蔽、可焊性以及尺寸限制是适用于涂层前还是涂层后。
在最简单的平面上进行一次X射线荧光光谱(XRF)读数并不能证明整个母线上的涂层均匀。曲率、基材成分、参考标准、多层涂层以及与边缘的距离都会影响结果。
赛博金属的设备和检测能力本页面提供了加工和检验讨论的背景信息。实际订单仍需指定方法、校准设备和批次特定报告。
制定一个站得住脚的抽样计划
“抽检10%”并非抽样方案。这10%指的是什么:零件、线圈、捆扎物、炉次、包装还是测量值?
对于每个特征,定义:
要求 | 方法 | 仪器 | 批次定义 | 样本量 | 随机选择方法 | 测试地点 | 验收标准 | 记录 | 见证点。
ISO 2859-1 可能支持属性抽样。ISO 3951 系列的适用部分,例如 ISO 3951-1(如适用),可能支持变量抽样。各方必须就具体的零件和版本、批量、检验水平、可接受质量水平 (AQL)、切换规则和缺陷分类达成一致。
AQL 1.0 并不能保证批次中只有 1% 的产品存在缺陷。AQL 是一个抽样方案参数,需要与所选方案的其他部分一起使用。
核实每个包裹的身份、数量、标签以及可见的运输损坏情况。对于装配关键或安全关键特性,如后果严重,应进行100%检验。根据规范中规定的生产批次,选择破坏性化学和机械样品进行检测。
样品应分布在线圈、捆扎物、包装和生产流程的各个环节。不要让供应商只选择干净、易于取样的顶部样品。
检验计划必须明确规定,检验不合格会导致拒收、允许重新取样还是全部清点。合格样品或首件检验合格并不能免除批量检验的要求。
生产前确定第三方检验
检验机构及其检验范围应在生产前确定,而不是在货物包装后确定。
在商业上合适的情况下,选择符合 ISO/IEC 17020 标准的检验机构进行相关范围的检验,并选择符合 ISO/IEC 17025 标准的实验室进行所需的测试方法。
有效的检查点包括文件审查、材料身份核实、随机抽样、见证破坏性试验、尺寸和表面检查、数量核实、包装检查、校准记录审查和不合格项的关闭。
报告必须明确区分检查员亲眼所见、抽样检查和文件审查的内容。
第三方检验并不能证明所有未经检验的部件都合格。它不能转移供应商的责任,也无法挽救那些从未制定过的验收标准。
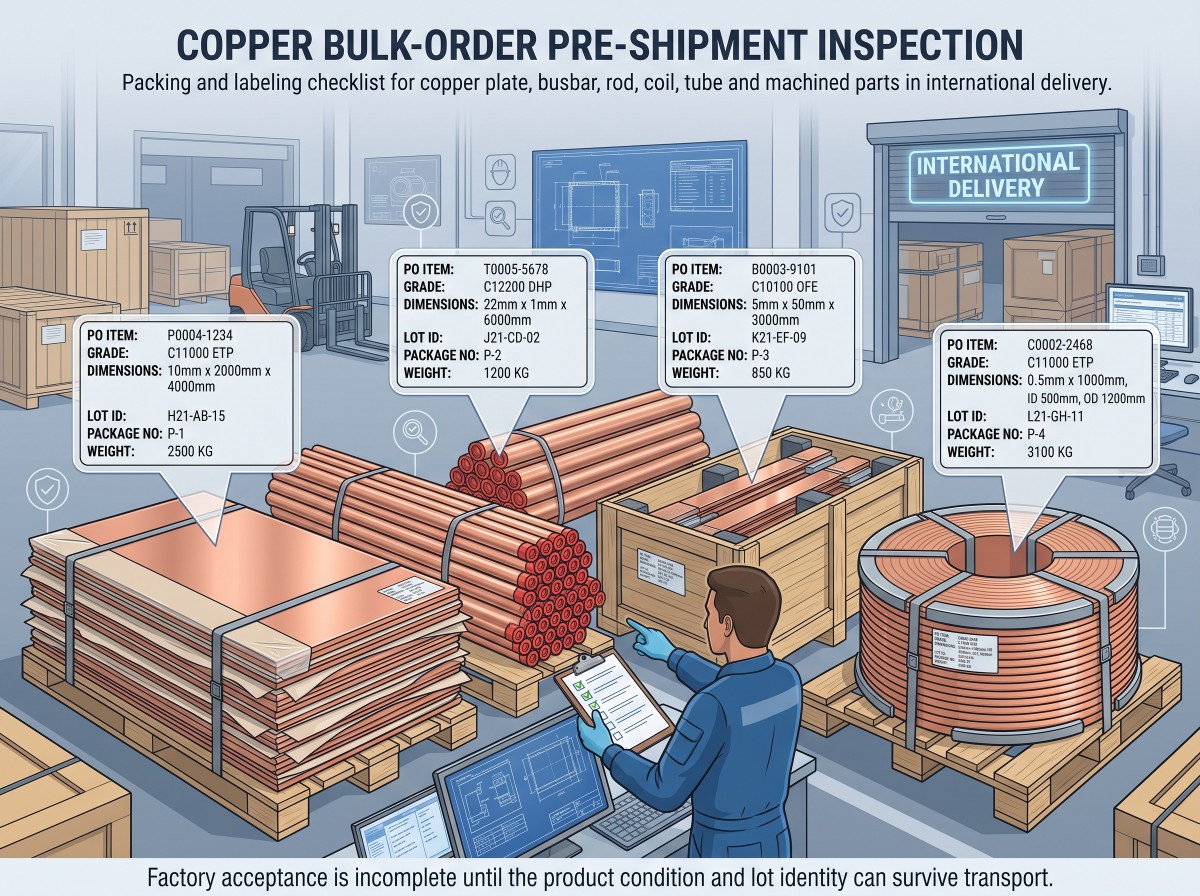
检查包装、标签和运输状况
铜材即使通过工厂检验,到货后仍可能出现问题。密集的铜束会发生移位。裸露的表面会相互摩擦。薄片会发生变形。冷凝水会在抛光材料上留下污渍。镀层的接触面会被用于固定包装箱的紧固件损坏。
板材可能需要刚性底座、防潮层、隔板和边缘保护。卷材需要约定卷眼方向、卷绕约束、滑橇支撑和防止卷绕的保护措施。棒材、条材和母线需要防止摩擦的隔离,以及对端部、孔和镀层表面的保护。管材可能需要封端和分散式束支撑。机加工零件可能需要单独的托盘或隔板。
包装材料必须干燥、清洁,并与后续的电气接触、电镀、焊接、钎焊和清洁相兼容。
每个包装标签应显示采购订单项目、等级、标准、温度、尺寸、数量、净重和毛重、生产批号标识符、包装编号以及合同要求的原产国信息。
根据目的地要求,ISPM 15 有条件地适用于受管制的实木包装和垫料。熏蒸并非普遍强制要求。
发货前,将实物包装 ID 与装箱单和 MTC 可追溯性图进行比对。
放行前控制不合格物料
失败的结果需要的是工作流程,而不是即时通讯软件中的争论。
隔离 -> 保存身份和证据 -> 发出不合格报告 -> 确定受影响的范围和根本原因 -> 拒绝、分类、返工、更换或通过书面让步接受 -> 更新记录。
合同应明确规定文件期限、见证和保留点、复检规则、重新抽样规则、分拣责任、返工批准、更换程序、重复检验费用、来料检验权和索赔期限。
切勿因生产紧迫性而将工程偏差演变为悄无声息的发货。书面让步文件应明确指出具体批次、测量结果、受影响数量、功能风险和审批机构。
批量订单检验清单
批准发货前,请确认以下20项控制措施:
- 采购订单和已批准的图纸修订
- 精确的铜等级和标号系统
- 产品标准和版本
- 产品形状和温度
- 热处理、铸造、批次、卷材或批号的定义
- 化学限度和测试方法
- 氧气相关测试(如适用)
- 电导率或电阻率要求
- 机械性能要求
- 维度关键质量特性及测量方法
- 表面区域和缺陷边界
- 必要时的无损检测或特殊检测程序
- 电镀材料、厚度和测量位置
- 抽样计划和失效响应
- 第三方检验范围
- 件数及实际或理论重量依据
- 产品专用包装保护
- 包装到MTC标签的可追溯性
- NCR、复检和让步流程
- 最终文件和发货放行批准
根据我审查询价单的经验,买家经常详细定义铜的等级,并将检验简化为一句话:“需要 MTC”。
这完全颠倒了。
MTC 应该是验收计划中的一个受控记录,而不是验收计划本身。
如需就协调采购、加工和出口事宜进行洽谈,请查阅Cymber Metal的资料。铜供应链服务你也可以下载Cymber Metal产品目录用于产品系列背景。
如需申请订单复核,请联系 Cymber Metal 获取批量订单询价单包括等级、标准和版本、产品形式、硬度、尺寸、图纸、数量、关键质量特性、测试文件、包装要求和目的地。
实际项目需要确认测试范围、抽样、第三方参与、当前供货情况、最小起订量和交货周期。
结论
铜材检验并非在包装好的货物旁进行的最终仪式。它始于买方对“合格”标准的定义。
分别检测钢材等级、化学成分、导电性、回火状态、几何形状、表面处理、涂层和包装。将每项检测结果与实际生产批次关联起来。将检测方法、样品和判定规则以书面形式记录下来。
最经济的检验方案是在货物被错运到其他大洲之前发现错误。
常见问题解答
检查制造商、生产地点、采购订单编号、确切牌号、产品形式、标准和版本、回火状态、生产批次标识、实际化学成分、所需的机械和电气性能、涵盖数量以及授权验证信息。然后将MTC标识符与包装标签和交付的铜材进行匹配。
手持式X射线荧光光谱仪可以检测多种金属元素,但无法检测无氧铜中ppm级的氧含量。应通过规定的化学成分限值、可追溯的材料测试证书(MTC)以及必要时由合格实验室进行的适当氧分析方法来确认铜的等级。
不。在 20°C 时,100% IACS 通常对应于约 58.0 MS/m 或 1.7241 微欧姆·厘米,但这并非通用的采购最低标准。采购订单必须明确所需数值、测试方法、参考温度、测试地点和舍入规则。
否。3.1 型产品由制造商授权的独立于制造商的检验代表进行验证。3.2 型产品有额外的验证要求。单独的第三方检验报告并不能自动将 3.1 型产品转换为 3.2 型产品。
首先明确产品标准、生产批次定义以及失效后果。针对每项特性,明确样本量、随机抽样方法、测试地点、验收限值和失效响应。切勿使用通用的“10%抽检”指令。
当相关标准、图纸、使用风险或约定的检验计划要求时,必须进行无损检测 (NDT)。涡流检测、渗透检测或超声波检测在特定情况下可能适用,但每种方法都需要书面程序、校准依据、检测范围和验收标准。
检查员应核实已批准的文件、材料和批次标识、样品选择、规定的测试、尺寸、表面、数量、标签、包装以及不合格品的封口情况。报告必须明确指出所见证、所抽样和所审核的文件内容。
并非自动生效。合同应明确规定装运前放行如何影响收货检验权。买方仍应核实包裹的身份、数量、运输损坏情况以及关键的收货特征。
请提供等级、命名系统、产品标准和版本、形式、硬度、尺寸、图纸修订、关键质量特性、导电性或机械要求、表面和涂层标准、数量、抽样规则、文件、包装、目的地和国际贸易术语解释通则。
发布时间:2026年8月30日