
发布日期:2026年6月7日
作者:胡彦伟,Cymber Metal技术专家
大家早上好!
我是来自Cymber Metal的胡彦伟。
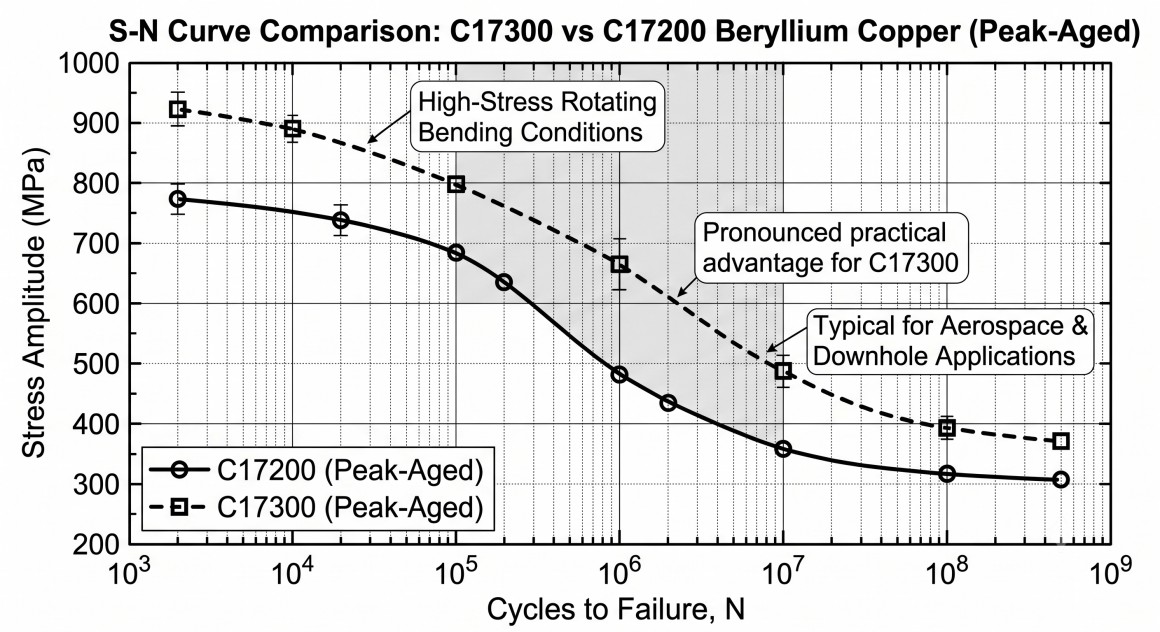
18个月前,一家美国国防承包商送来一套失效的C17200铍铜弹簧组件,该组件来自一个高振动航空电子模块。这些部件的设计规格为峰值老化状态,抗拉强度为1200 MPa,并应能承受450 MPa交变应力下的10⁷次循环。然而,它们在2.3 × 10⁶次循环后失效,典型的疲劳条纹从传统加工留下的刀痕处开始出现。
我们生产的替换零件C17300板材——标称强度相同,但通过控制铅含量以提高可加工性,并经过精心设计的固溶退火+时效硬化循环处理——在同一试验装置上的循环次数超过了1.4 × 10^7次。区别不在于纸面上的合金牌号,而在于从板材到成品部件的加工过程。
2026年,当航空航天作动器、井下工具、高可靠性连接器和精密防御机构等应用领域出现高应力循环载荷时,资深工程师将不再接受“铍铜”作为通用规格。他们需要兼顾可加工性、疲劳寿命和老化后的尺寸稳定性,因此要求使用C17300材料。
为什么C17300在高应力下性能优于其他铍铜牌号
C17300 是一种含铅高强度铍铜合金(标称含铍 1.9%,铅 0.4%)。铅的加入改善了断屑性能,减少了刀具磨损,同时又不牺牲铍铜合金在高应力工况下不可替代的核心性能:
- 峰值时效拉伸强度为 1100–1300 MPa
- 屈服强度通常为 1,000–1,150 MPa
- 优异的疲劳耐久极限(旋转弯曲10^7次循环后通常>450 MPa)
- 峰值状态下电导率为 22–28 % IACS
- 在海洋和工业环境中不产生火花且具有良好的耐腐蚀性
与 C17200 相比,C17300 在保持几乎相同疲劳强度和强度性能的同时,显著提高了加工性能。对于最终时效处理前需要进行大量铣削、钻孔或螺纹加工的零件而言,这意味着更低的刀具成本、更严格的工艺控制以及更少的废品。
热处理顺序:决定公差能否保持的关键因素
铍铜只有在经过适当的固溶退火(通常为 800–850 °C)和时效硬化(315–330 °C,2–3 小时)后才能展现其高应力性能。加工顺序与这些热循环的先后顺序至关重要。
我们从其他供应商那里仍然看到的常见故障模式:
- 完全在老化状态下进行加工→刀具磨损过大,且存在表面损伤的风险,从而引发疲劳裂纹。
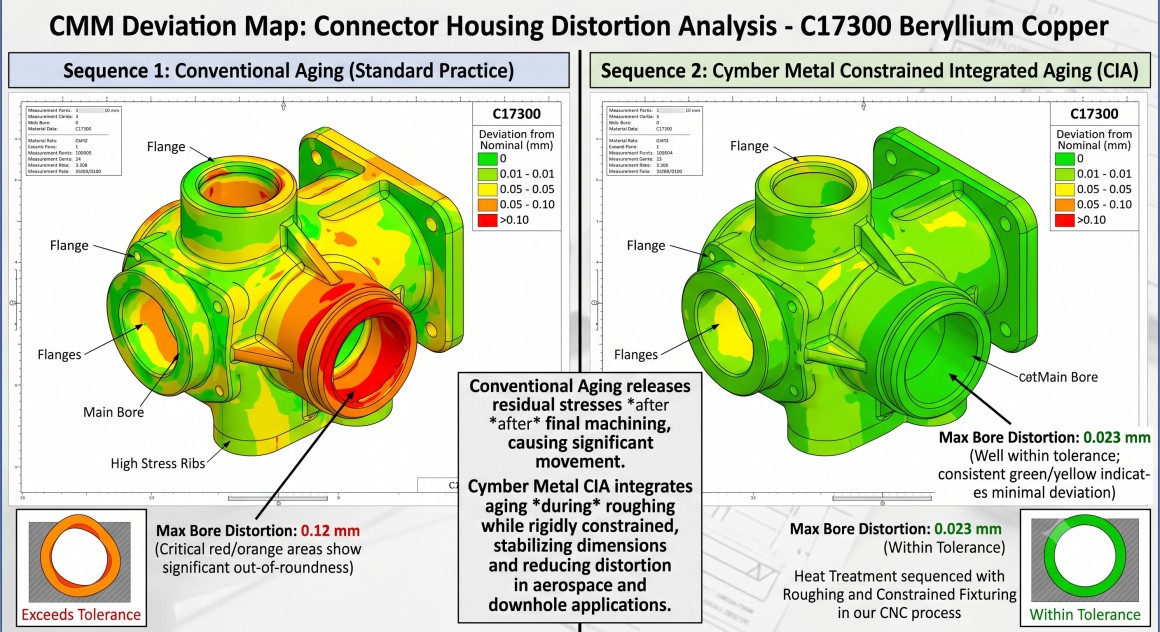
- 在固溶退火状态下进行粗加工,然后在无约束条件下进行时效处理 → 精密孔和薄壁的变形量为 0.08–0.15 毫米。
- 过度老化以“恢复”尺寸 → 疲劳强度下降和应力腐蚀敏感性增加。
在我们的CYMBER数控加工车间我们将热处理视为一个综合工艺变量。对于高应力 C17300 部件,我们通常:
- 对处于固溶退火或轻微时效状态的板材或棒材进行粗加工。
- 采用可控的最终时效硬化工艺,并使用夹具限制关键尺寸。
- 老化后对关键特征进行精加工,以达到所需的表面完整性和公差。
这种方法通常能使孔径精度达到±0.02毫米,薄片精度达到±0.05毫米,同时还能提供完整的峰值老化机械性能。
C17300精密加工:安全性、刀具寿命和表面完整性
铍铜加工有着不可妥协的安全要求:所有操作都必须将空气中的铍粉尘浓度控制在 OSHA 和国际标准规定的暴露限值以下。我们的车间配备了封闭式加工中心、高效过滤系统以及完善的操作规程,确保我们能够安全地进行 C17300 的批量加工。
从工艺角度来看,当参数正确时,C17300 机器运转干净利落:
- 使用高压冷却剂,在 150–300 SFM 的流速下加工硬质合金或 PCD 刀具
- 正前角几何形状和锋利边缘可最大限度地减少积屑瘤。
- 可控的芯片排出,以防止芯片被再次切割,从而避免芯片嵌入并产生应力集中。
我们通常能够在密封和接触表面上实现 Ra ≤0.6 μm 的表面粗糙度——这对于高应力连接器的疲劳寿命和电气性能至关重要。
Cymber Metal的综合能力——材料+工艺,而不仅仅是库存
高级工程师最关心的是一件事:成品零件在经过每一次热处理和机械加工后是否符合规格,并且具有完全可追溯性?
我们通过控制整个链条来回答这个问题:
- 我们3200吨的仓库备有大量C17300板材、棒材、带材和线材现货,所有产品均附有工厂证书和批次追溯证明。
- 具备在可控流程中依次完成粗加工、约束时效和精加工的内部能力
- 包含热处理记录、机械测试结果和尺寸报告在内的全套文件,满足最严格的航空航天和国防质量体系要求。
您可以在这里浏览我们完整的铍铜产品系列:铍铜制品
请点击此处查看我们如何将C17300板材和棒材加工成对疲劳性能要求极高的精密零部件:CYMBER数控加工车间
高应力应用实用规范指南
| 要求 | C17300 的推荐方法 | 为什么这对高压服务至关重要 |
|---|---|---|
| 峰值力学性能 | 溶液退火 + 约束年龄至峰值状态 | 最大疲劳寿命和屈服强度 |
| 尺寸稳定性 | 粗加工机器 → 受限年龄 → 精加工机器 | 热循环后保持±0.02–0.05 mm |
| 表面完整性 | 锐利PCD/碳化物,Ra≤0.6 μm,压缩残余应力 | 防止刀具痕迹处产生疲劳。 |
| 安全与合规 | 采用有据可查的铍控制的封闭式加工 | 符合 OSHA 和客户 EHS 要求 |
| 可追溯性 | 完整材料检验报告 + 热处理记录 + 首件检验报告 | 符合 AS9100 / NADCAP 级别的审核要求 |
最后想说的话
在高应力环境下,选择C17300铍铜并非因为其单价低廉,而是因为经过从板材到精密加工和可控时效的正确处理后,它能展现出其他材料难以匹敌的强度、抗疲劳性、导电性和尺寸稳定性等独特优势。
成功的工程师会将整个流程——材料状态、热处理时间、加工参数和表面完整性——视为一个单一的集成过程,而不是供应商之间的一系列交接。
Cymber Metal 拥有 3200 吨的仓库、完善的数控加工流程,以及在同一工厂内完成热处理工序和精细加工的能力,这一切都是为了满足这些严苛的应用需求而打造的。我们不仅仅供应铍铜板或棒材,而是提供成品、经疲劳测试合格的零部件,并具备高级工程师所需的可追溯性和过程控制能力。
如果您目前正在为高应力循环应用指定或认证 C17300(或正在考虑使用该材料),请将您的图纸、应力要求以及任何热处理或表面完整性限制发送给我们。我们将审查整个工艺流程,并向您详细展示我们如何控制决定零件服役寿命的各项变量。
发布时间:2026年6月7日